引入
已知 :工件材料 45 钢,= 0.598 GPa ,锻件。工件尺寸如图所示(阶梯轴,台阶外圆 ϕ 68 mm 、 ϕ 60 mm ,总长 280 mm )。加工要求:车外圆至 ϕ 60 mm ,表面粗糙度值 Ra = 3.2 μm ,尺寸精度 IT8。机床 CA6140 型卧式车床。刀具:焊接式 YT15 硬质合金外圆车刀,刀杆尺寸为 16 mm × 25 mm × 150 mm ,几何参数为:
= 14°, = 8° , = 70°, = 12°, = 0°, = 0.6 mm ,= 0.2 mm ,= -10°
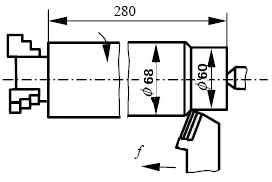
其加工方案为:粗车—半精车。
试求 :半精车外圆的切削用量。
附:CA6140 车床参数
- 主轴转速( r/min ):…、500、560、710、900、1120、…
- 纵向进给量( mm/r ):…、0.18、0.20、0.23、0.24、0.26、0.28、0.30、0.33、…
开始作答
思路:按"先选尽可能大的背吃刀量,再选进给量f,最后定切削速度 "的顺序确定,并参考CA6140 说明书(参数已给)。
另外题目只需要我们提供半精车外圆的切削用量!!!
第 1 步:背吃刀量 ap
半精车:一刀切除剩余余量 ap₂ = 1 mm(课堂原则:半精车 ap 在 0.5~2 mm 区间 ✓)。
第 2 步:进给量 f
半精车 f₂
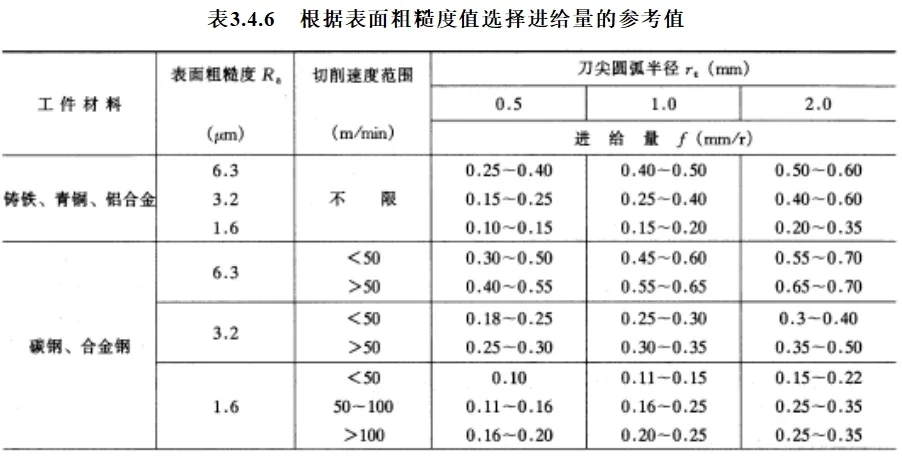
半精车按表面质量查表 3.4.6《根据表面粗糙度值选择进给量的参考值》:碳钢、Ra 3.2 μm、vc > 50 m/min; ⚠️ 本题 rε = 0.6 mm,应就近查 rε = 0.5 列(不是 1.0 列):
按课堂原则"半精加工 ap、f 都取小",结合 CA6140 实有档位(区间内为 0.26、0.28、0.30):
按课堂原则"半精加工 ap、f 都取小",结合 CA6140 实有档位(0.30、0.33):
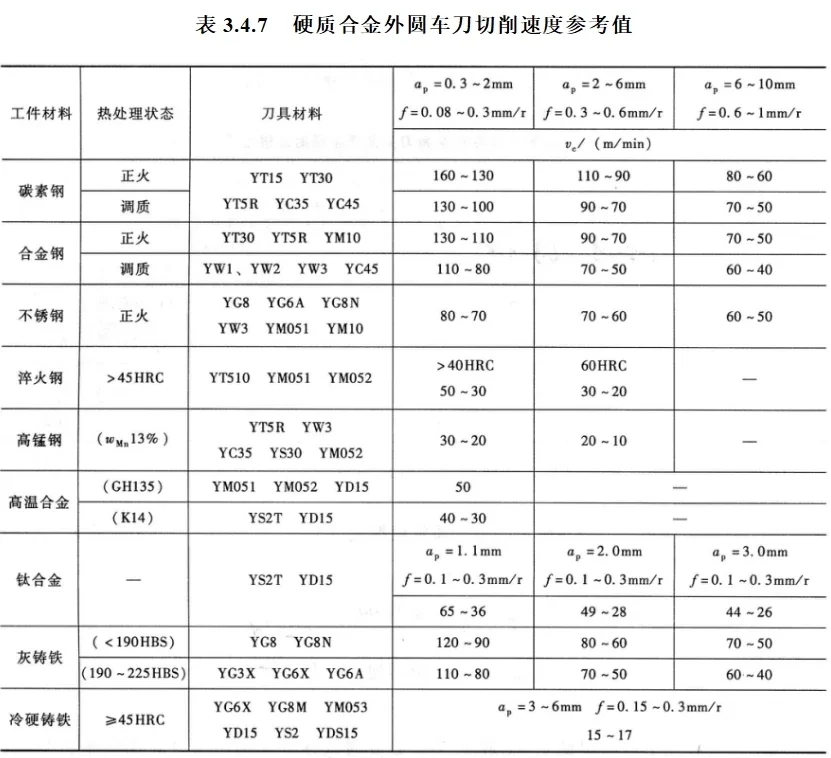
第 3 步:切削速度 vc(查表 3.4.7 → 转速范围 → 机床挂挡 → 实际 vc)
半精车(⚠️ 待加工表面是粗车后的表面:dw = 68 − 2×3 = 62 mm;ap₂ = 1 mm → 查 ap = 0.3~2 mm 列):
vc 参考范围 160 ~ 130 m/min;
转速范围:n = 1000×130/(3.14×62) ≈ 667 ~ n = 1000×160/(3.14×62) ≈ 821 r/min;
挂 n₂ = 710 r/min;
实际切削速度:
第 4 步:粗车功率校验(课堂原则:功率校验只在粗加工阶段进行
半精无这一步
答(结果汇总)
功率校验:Pc ≈ 3.2 kW < PE·η = 6.0 kW,功率满足要求,成立。

默认评论
Halo系统提供的评论